Отливка из высокохромистого чугуна завод
Говорят, что качественный отливка из высокохромистого чугуна завод – это просто заказать и получить. Но это не совсем так. Часто на практике возникают нюансы, которые мало кто освещает в официальных документах. За годы работы с этим материалом, я убедился, что успех проекта зависит не только от технологического процесса, но и от понимания свойств материала, его подверженности деформациям и скрытых проблем. Этот опыт, а не учебники, – вот что я хочу сегодня немного поделиться.
Особенности высокохромистого чугуна: что нужно знать
Высокохромистый чугун, или хромовые чугуны, это особый вид чугуна, который отличает высокое содержание хрома – обычно от 12% и выше. Это придает ему высокую износостойкость, коррозионную стойкость и жаропрочность. Именно поэтому он широко используется в подшипниках качения, котельных установках, абразивных материалах и различных деталях, подверженных экстремальным условиям. Но, как любой материал, он требует особого подхода. Важно понимать, что при отливке из высокохромистого чугуна завод необходимо учитывать его высокую усадку во время охлаждения, что может привести к образованию внутренних напряжений и трещин.
Я помню один случай с производством деталей для металлургического оборудования. Заказчик хотел получить отливки стандартной формы, не особо задумываясь о технологических особенностях. В итоге, после термообработки и сборки, некоторые детали оказались с дефектами – микротрещины, ослабленные соединения. Пришлось переделывать, что увеличило сроки и стоимость проекта. Это типичная ошибка, которую можно избежать, правильно спроектировав детали с учетом усадки и теплового расширения.
Проблемы при изготовлении: от подготовки формы до термообработки
Одним из самых важных этапов является подготовка формы. Традиционные песчаные формы могут не выдерживать высоких температур, возникающих при отливке из высокохромистого чугуна завод. В таких случаях используют специальные формы из огнеупорного материала, например, графита или керамики. Важно также правильно подобрать состав стержней для литья, чтобы обеспечить равномерный теплообмен и избежать образования пор. Мы в компании ООО Чангэ Чэньда Металлические Изделия используем современное программное обеспечение для моделирования литейного процесса, чтобы оптимизировать форму и избежать проблем с усадкой.
Не менее важна технология литья. Иногда применяют метод литья в тигле, который позволяет получить более чистый и однородный материал. Также, отливка из высокохромистого чугуна завод часто требует последующей термообработки – отжига, нормализации или закалки. Выбор режима термообработки зависит от требуемых свойств конечного продукта. Неправильно подобранный режим может привести к ухудшению механических характеристик и образованию внутренних напряжений. Я видел много примеров, когда неправильный отжиг приводил к разрушению деталей даже после тщательной сборки.
Оптимизация процесса для снижения брака
Мы постоянно работаем над оптимизацией процесса отливки из высокохромистого чугуна завод, внедряя новые технологии и совершенствуя существующие. Например, применяем метод Vacuum Casting (вакуумная литье), который позволяет уменьшить количество газов в отливке и получить более качественный продукт. Также, активно используем методы контроля качества, такие как ультразвуковая дефектоскопия и рентгенография, для выявления скрытых дефектов.
Контроль качества: обязательное условие
Контроль качества на каждом этапе производства – это залог успеха. Начало контроля – проверка сырья (чугунной руды, хрома и других легирующих элементов). Затем – контроль качества формы, подготовки заливной смеси, процесса литья и последующей термообработки. Мы используем как ручные методы контроля, так и автоматизированные системы контроля, чтобы обеспечить высокое качество нашей продукции. Важно понимать, что даже небольшое отклонение от заданных параметров может привести к серьезным последствиям.
Современные методы контроля
В последнее время активно используются методы неразрушающего контроля, такие как ультразвуковая дефектоскопия и рентгенография, для выявления скрытых дефектов. Эти методы позволяют контролировать качество отливки без повреждения образца. Мы инвестируем в современное оборудование для контроля качества, чтобы обеспечить соответствие нашей продукции самым высоким требованиям.
Возможные трудности и их решения
Самая распространенная проблема при отливке из высокохромистого чугуна завод – это образование трещин. Это связано с высокой усадкой материала и неравномерным охлаждением. Для предотвращения образования трещин необходимо правильно спроектировать форму, подобрать состав стержней для литья и обеспечить равномерный теплообмен. Также, эффективным решением является использование специальных добавок, которые снижают усадку материала. Иногда, в случае возникновения трещин, применяется метод инжекционного ремонта – заполнение трещин специальным связующим.
Другая проблема – это образование пористости. Это связано с наличием газов в заливной смеси. Для предотвращения образования пористости необходимо тщательно очистить чугун от примесей и использовать методы дегазации заливной смеси. Также, применение вакуумной литья позволяет значительно снизить количество газов в отливке.
Вывод: опыт – лучший учитель
Подводя итог, можно сказать, что отливка из высокохромистого чугуна завод – это сложный технологический процесс, который требует опыта и знаний. Важно учитывать особенности материала, правильно спроектировать форму, подобрать состав стержней для литья и обеспечить контроль качества на каждом этапе производства. Наше ООО Чангэ Чэньда Металлические Изделия обладает необходимым опытом и оборудованием для производства высококачественных отливок из высокохромистого чугуна.
Помните, что кажущаяся простота процесса часто скрывает за собой множество нюансов. Не стоит экономить на подготовке и контроле качества. В конечном итоге, это окупится более долговечной и надежной продукцией.
Соответствующая продукция
Соответствующая продукция
Самые продаваемые продукты
Самые продаваемые продукты-
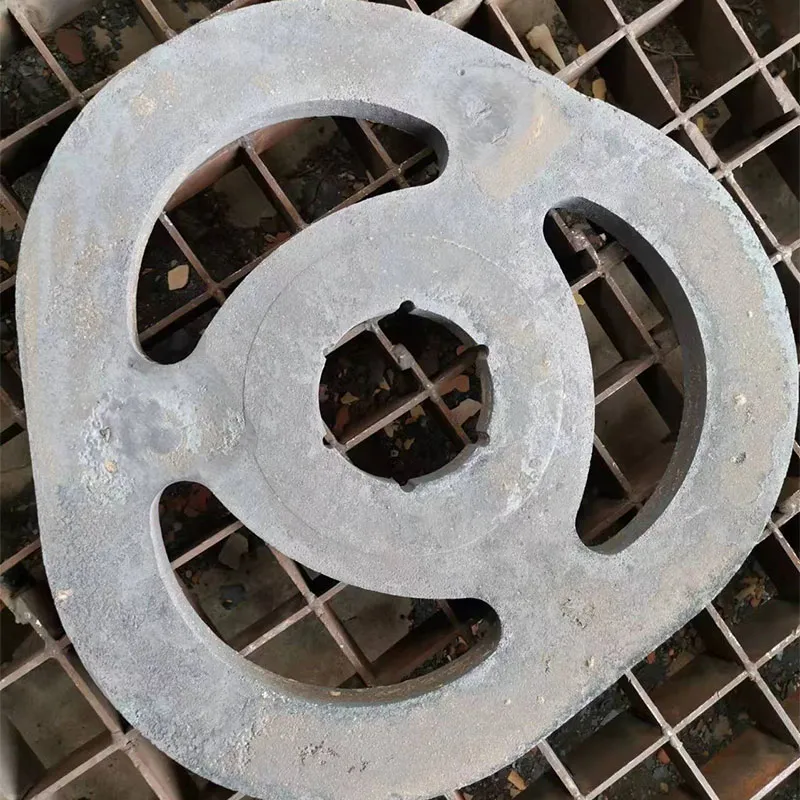 Шлифовальный диск
-
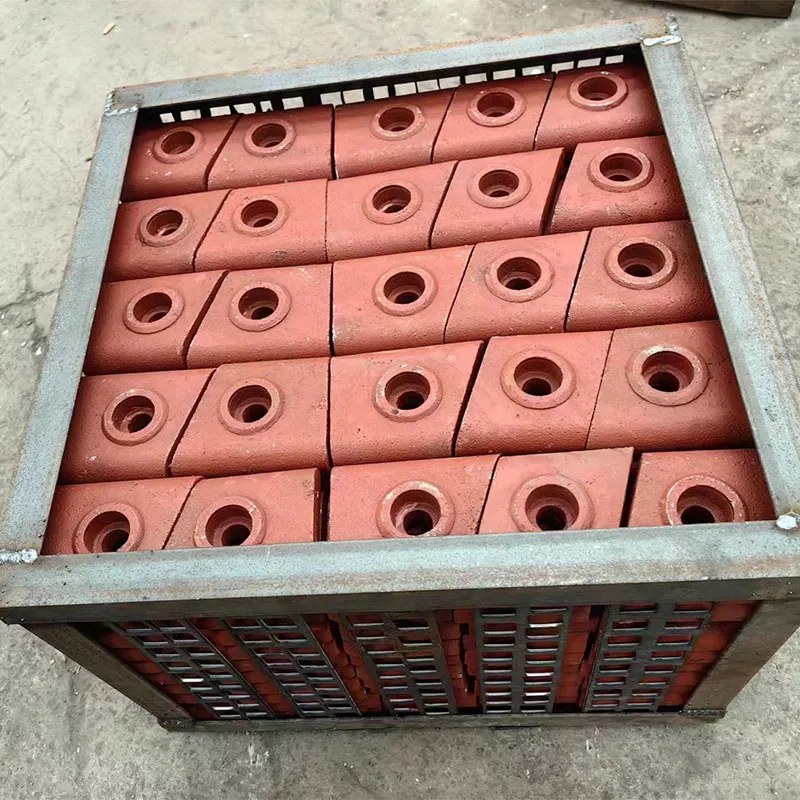 Ударный блок из высокохромистого материала
-
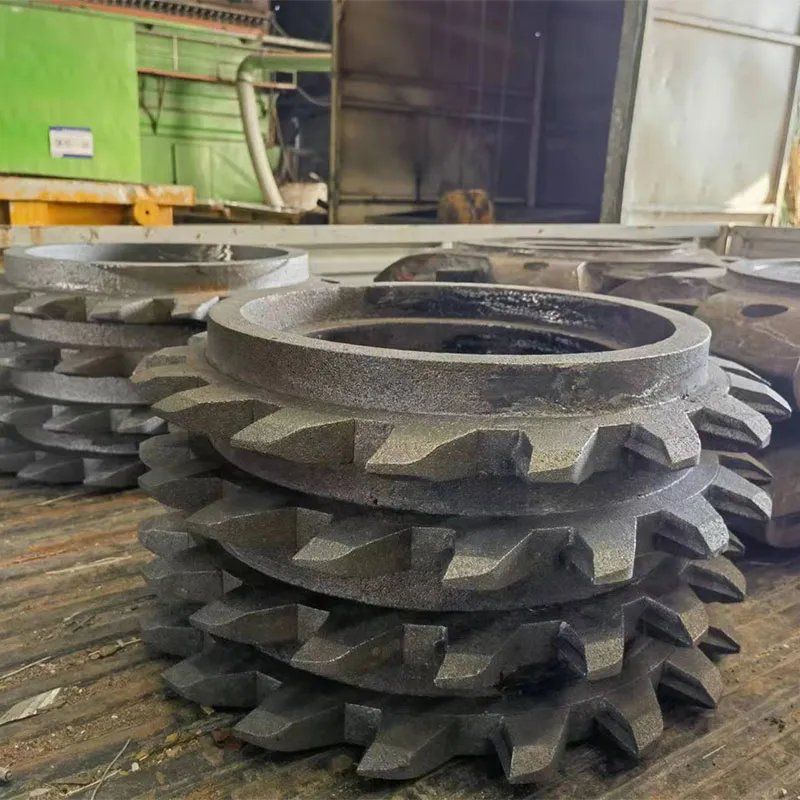 Зубчатый валок угольной мельницы
-
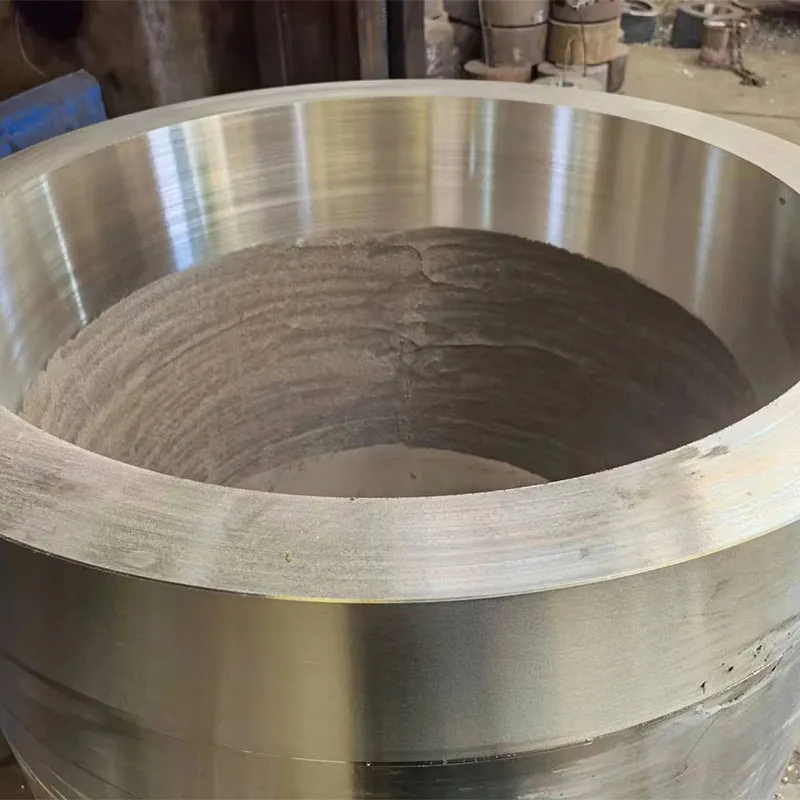 Бандаж валка
-
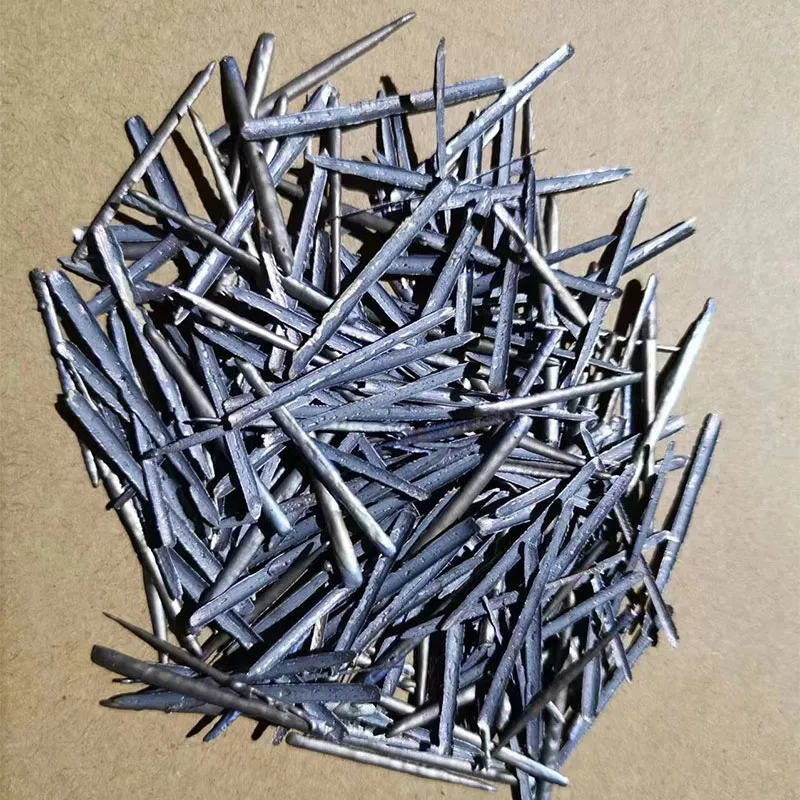 Термостойкая стальная фиброволокно
-
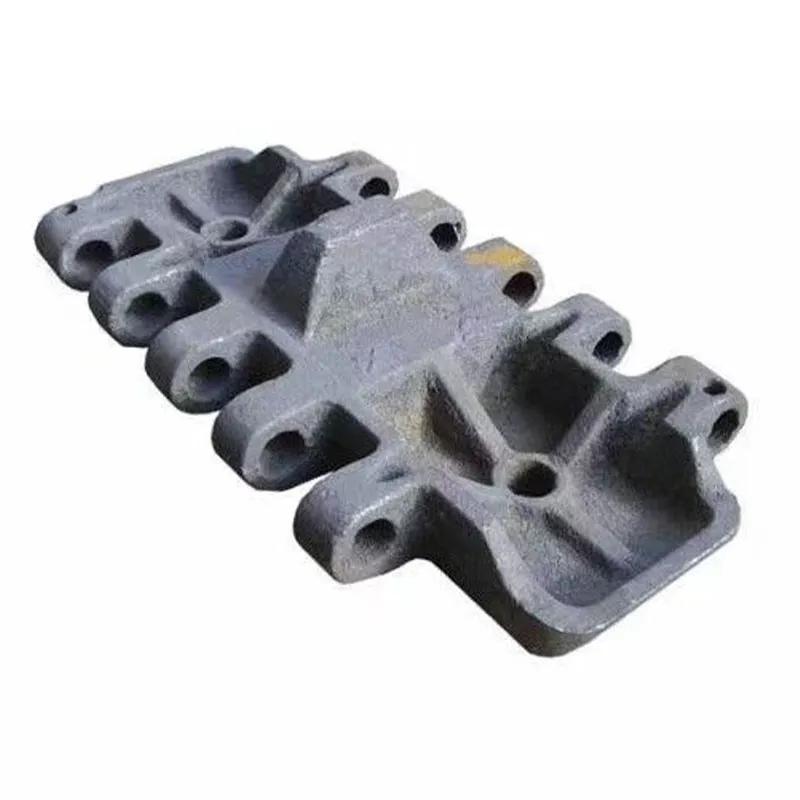 Гусеничная плита
-
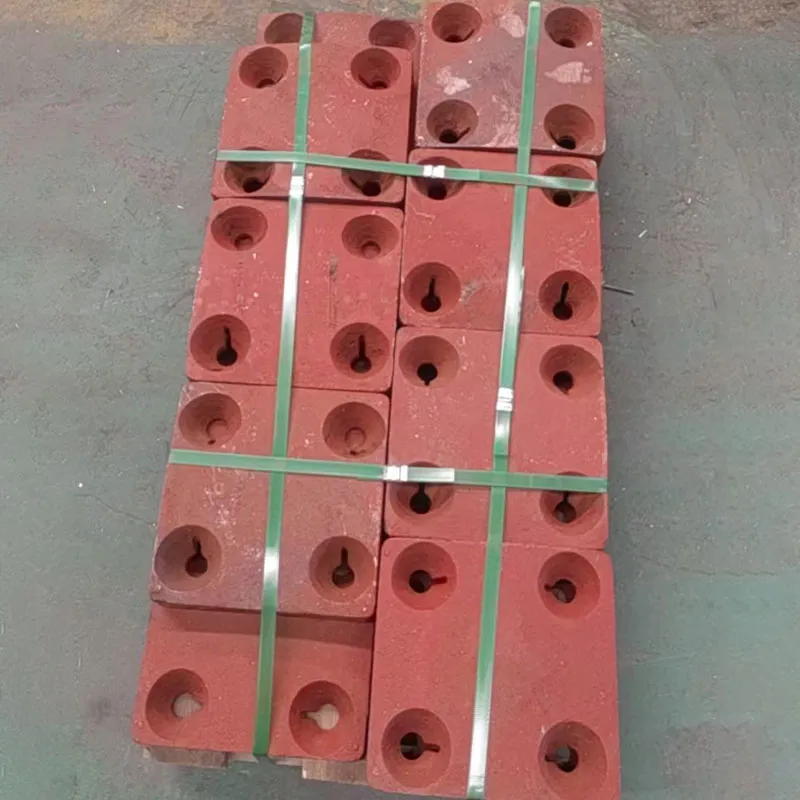 Направляющая плита из высокохромистого сплава
-
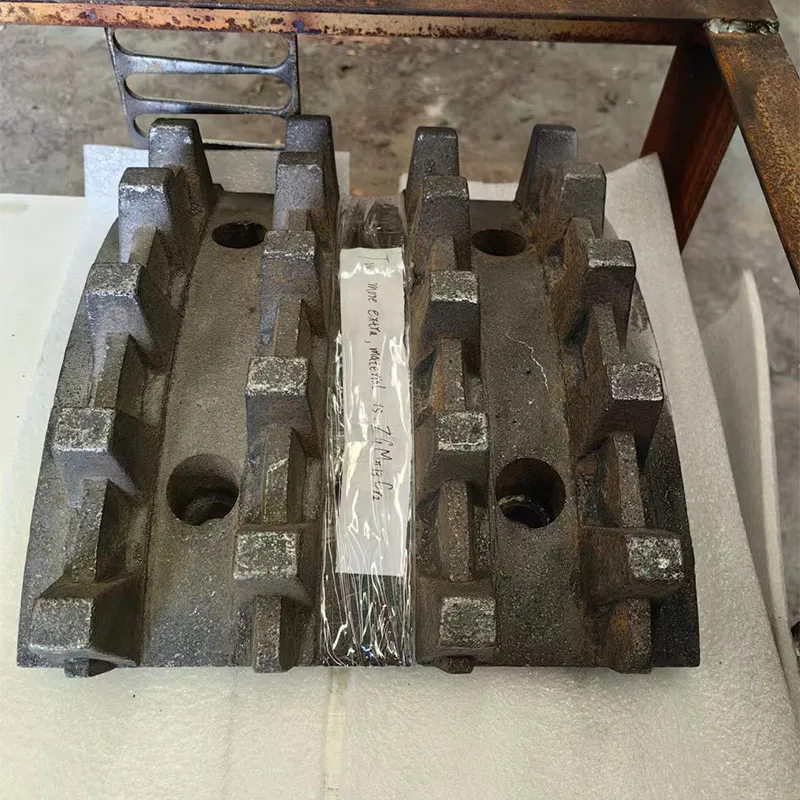 Зубчатая пластина для угольной мельницы
-
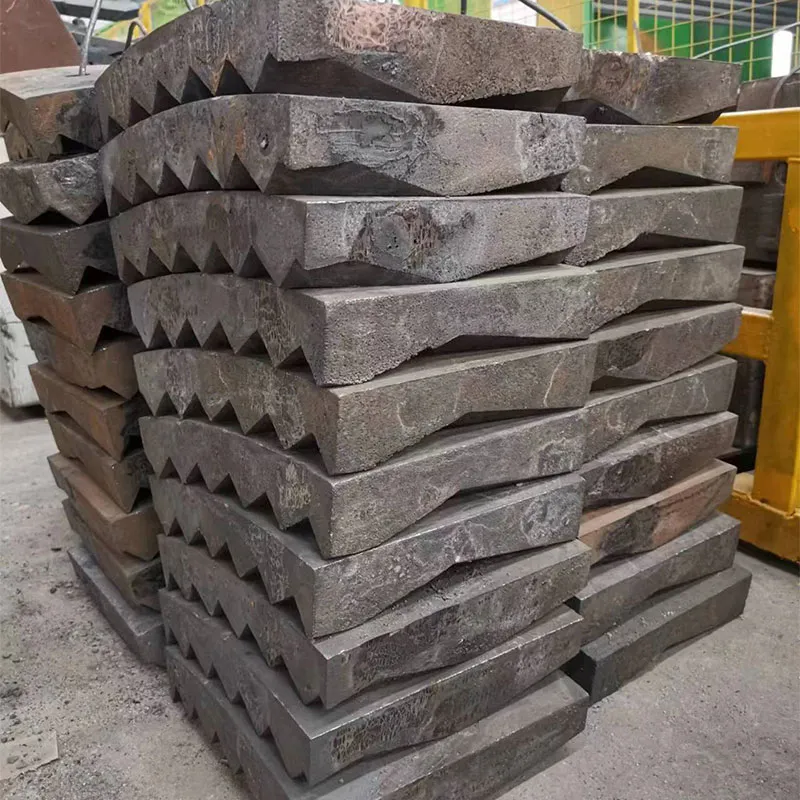 Дробящая плита
-
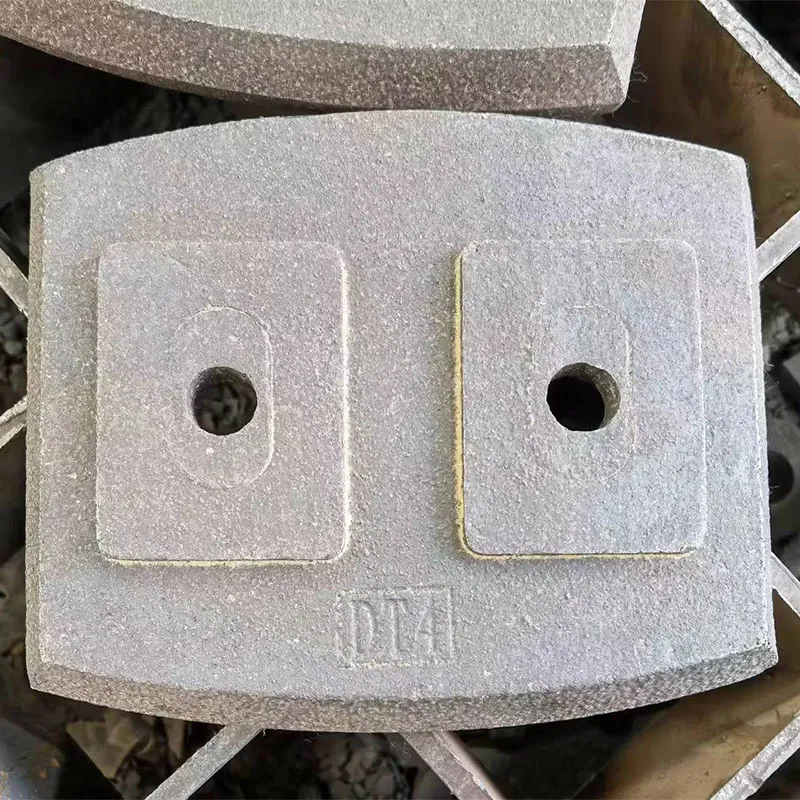 Лопатка смесителя
-
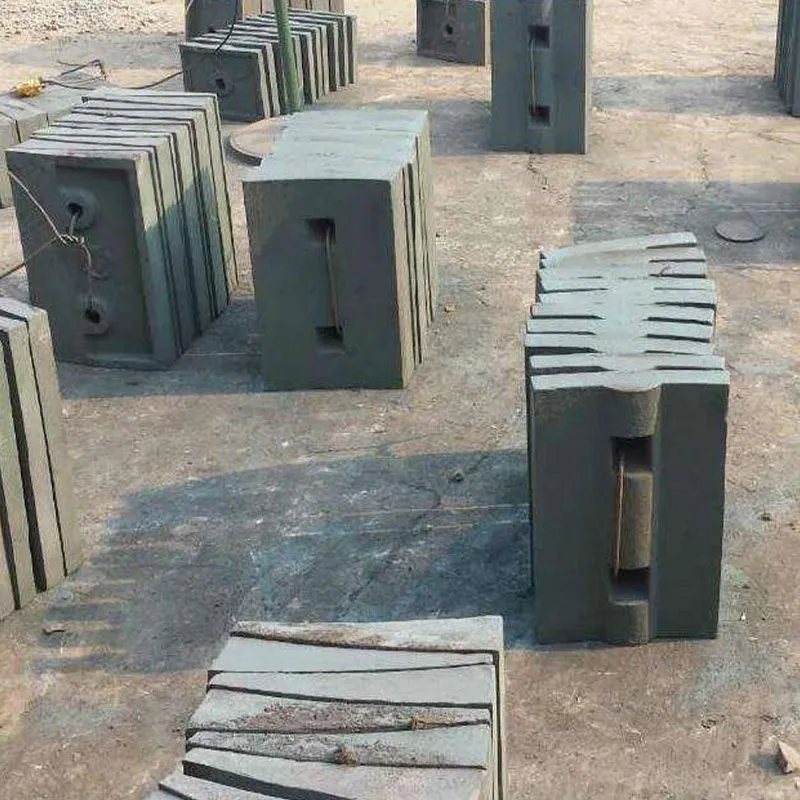 Бронеплита шаровой мельницы
-
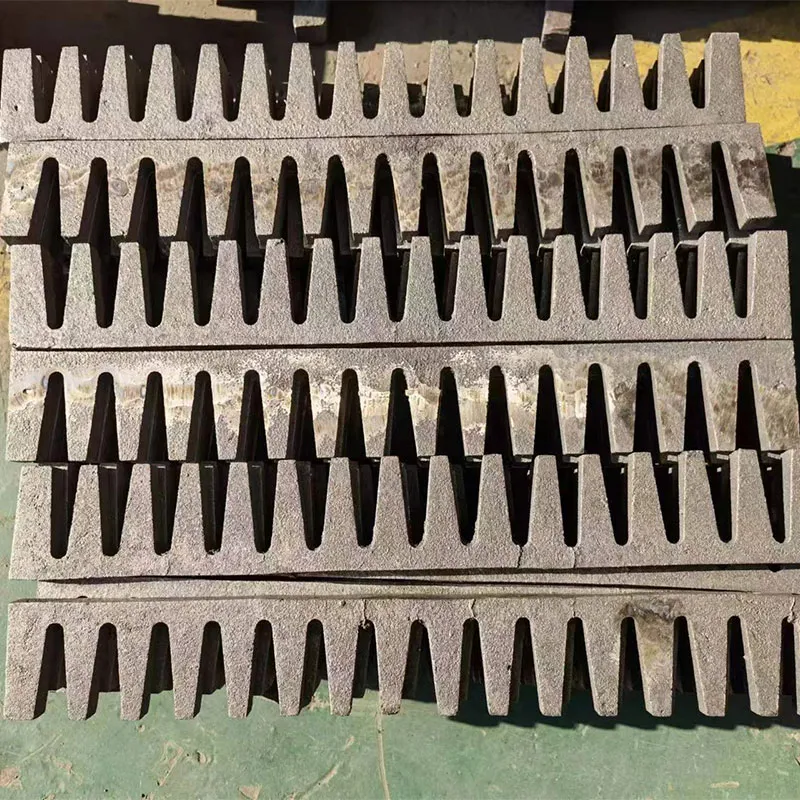 Нержавеющий колосник
Связанный поиск
Связанный поиск- Ведущий режущий нож для ковша экскаватора
- Дробящая плита вертикально-роторной дробилки производители
- Стальной шар гост заводы
- Молотки для дробилок купить завод
- Высококачественный подвижная щека щековой дробилки
- Зубчатая пластина для угольной мельницы
- Китай запчасти для молотковой дробилки
- Китай плиты дробящие дробилки завод
- Китай подвижная щека щековой дробилки поставщик
- Китай запчасти для дробилок заводы


